



By マイク・チェン生産ディレクター | ゴム製造業における12年以上の経験 |LinkedIn
主なポイント
- XCJ-G600のバレル1基は、15kgのバッチを20~40秒ごとに処理します。8時間シフトあたり1,300回以上のデータ豊富なサイクルが既にIoTデータ収集に利用可能です。
- 極低温除フラッシュ装置は、-150℃までの低温で20~70RPMのローラー速度で稼働し、これらの変数を記録することで、窒素の無駄と断熱材のずれを直接的に明らかにすることができる。
- 機械がネットワークに接続されることでプロセスのずれが早期に明らかになるため、予知保全によって計画外の停止を、30分以内の計画的な介入に置き換えることができます(これは当社のお客様プロジェクトにおける典型的な値です)。
- 交換よりも改修の方が効果的です。7.5kWのXCJ-G600のようなインバーター駆動機器は、新規購入の代わりにセンサーやエッジゲートウェイと接続できる場合がほとんどです。
当社が取引しているほとんどのメーカーは、既に機械レベルではインテリジェントでありながら工場レベルでは完全に無音のバリ取り装置を所有しています。コントローラーはローラーの回転速度を把握し、オペレーターはバッチ重量を把握し、品質管理チームは不良率を把握していますが、この3つの情報を連携させる人は誰もいません。AIとIoTプロジェクトは、まさにこの連携不足を解消するために設計されているのです。
この記事では、デフラッシングの文脈における統合の真の意味、最初に接続すべきデータポイント、そしてハイパースケールのスマートファクトリーではなく、中小規模のゴム工場に適した段階的なロードマップについて説明します。
デフラッシュの文脈において、AIとIoTは実際には何を意味するのか?
モノのインターネット(IoT)とは、産業機器をネットワークに接続し、その稼働データを収集、保存、分析する手法であり、人工知能(AI)とは、そのデータからパターンを見つけ出し、意思決定を推奨または実行するソフトウェア層である。バリ取り作業では、この2つが連携して動作します。IoTが生の信号を提供し、AIがその信号をアクションに変換します。例えば、ローラーの回転速度を落としたり、摩耗したベルトにフラグを立てたり、出荷前に疑わしいバッチを隔離したりといった具合です。
バリ取り機を、まずデータソースとして、次にバリ取りツールとして捉えると理解しやすいでしょう。機械的なバリ取りサイクルや、-120℃以下の極低温処理を行うたびに、速度、時間、温度、負荷といった追跡可能なデータが生成されます。これらのデータが保存されれば、以前はプロセスエンジニアが1シフト中ずっと作業場に立ち会って確認する必要があった「サイクルタイムはいつから徐々に長くなり始めたのか?」といった疑問も、わずか10秒でダッシュボードに入力できるクエリで解決できます。
どのデフラッシュデータポイントを最初に接続すべきか?
バリ取りの品質を左右する4つの変数、すなわちサイクル時間、ローラー速度、処理温度、およびバッチ負荷から始めましょう。これらはすべての機械に存在し、何らかの問題が発生すると変化し、製品の成果に直接影響します。以下の表は、各変数と実際の機器値、そしてそれによって実現される最適化を対応付けています。
| データポイント | 標準装備価格 | AIがそれを使って何をするか |
|---|---|---|
| サイクルタイム | 1バッチあたり20~40秒(XCJ-G600、15kg負荷) | 品質が低下する前に、ブレードの摩耗や駆動部の疲労を示すドリフトを検出します。 |
| ローラー速度 | 20~70回転/分(極低温バリ取り装置) | 速度設定と表面仕上げを関連付け、コンパウンドごとに最適な回転数を推奨します。 |
| プロセス温度 | 最高定格温度は-150℃ | 断熱損失と窒素の過剰使用は、記録された冷却曲線でのみ確認できます。 |
| バッチロード | 80リットルのローラー、約15~20kg | サイクルを無駄にする過少負荷と、不良率を上昇させる過負荷を特定します。 |
機器の値は以下から取得しましたXCJ-G600製品ページそして液体窒素極低温フラッシュ除去装置の仕様.
低温脆化は温度と時間の競争であるため、記録された冷却曲線は低温ラインにおいて最も価値のあるデータセットとなる。目標とする脆化状態に達するまでの時間が8分ではなく5分に短縮されたことで、サイクルタイムが37%短縮されたことになる。これはストップウォッチでは計測できない短縮効果だが、データ上では明らかだ。
予知保全は、デフラッシングの経済性をどのように変えるのか?
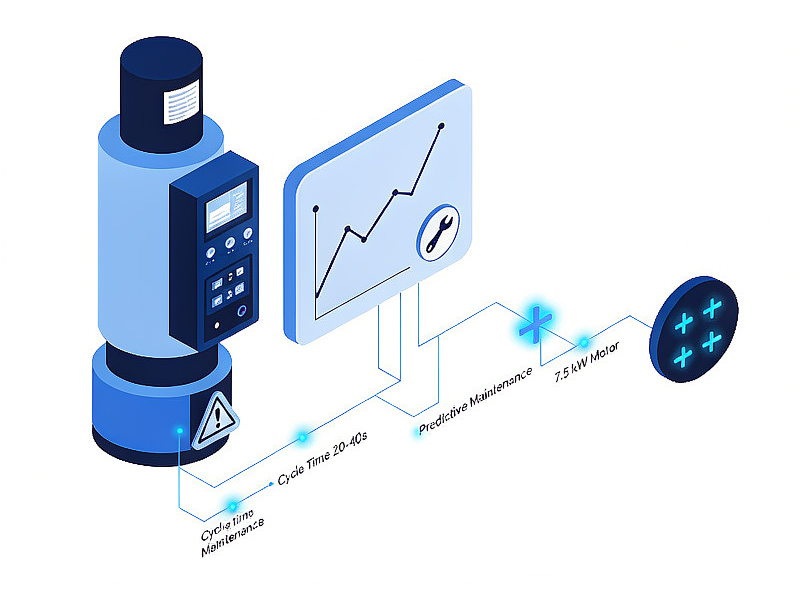
予知保全は、サイクルタイムの上昇、モーター電流の変動、温度の不安定性といった傾向データを利用して、部品が故障した後ではなく、故障する前にサービスを計画する。経済的な違いは歴然としている。シフト中に駆動モーターが故障すると、生産ラインが停止し、スケジュールが狂い、製造途中のバッチ全体が廃棄される可能性がある。一方、2週間前に計画的に交換が決定された場合は、シフトの合間に実施される。
お客様の工場で脱フラッシュラインをサポートしてきた当社の経験では、接続されたモニタリングによって、通常、1台の機械で四半期ごとに3~5件の対処可能なプロセス異常が明らかになります。最も一般的なのは、サイクルタイムの緩やかな延長と極低温冷却の不均一性です。そして、それぞれ30分以内のスケジュールされた時間枠内で修正可能です(これは当社のお客様プロジェクトにおける典型的な値であり、正確な数値は配合やシフトパターンによって異なります)。XCJ-G600のような機種に搭載されている7.5kWインバーターは既にモーター負荷をデジタルで報告しているため、このレベルの監視に必要な初期費用は、新しいハードウェアではなく、ゲートウェイと設定費用のみとなる。
コンプライアンスの観点からも考えられます。ISO 9001継続的な改善を実証することが求められており、バッチごとの機械パラメータのデータ記録は、監査人が受け入れる最も明確な証拠の1つである。
マシンビジョンは品質管理ループのどこに位置づけられるのか?
マシンビジョンは、センサーデータだけでは解決できないループを埋める。カメラはバリ取りされた部品を検査し、AIレイヤーは不良部品一つひとつを、それが製造された正確なサイクル、速度、温度まで遡って追跡する。これにより、品質管理は後方監視型の活動から、運転操作型の活動へと変化する。
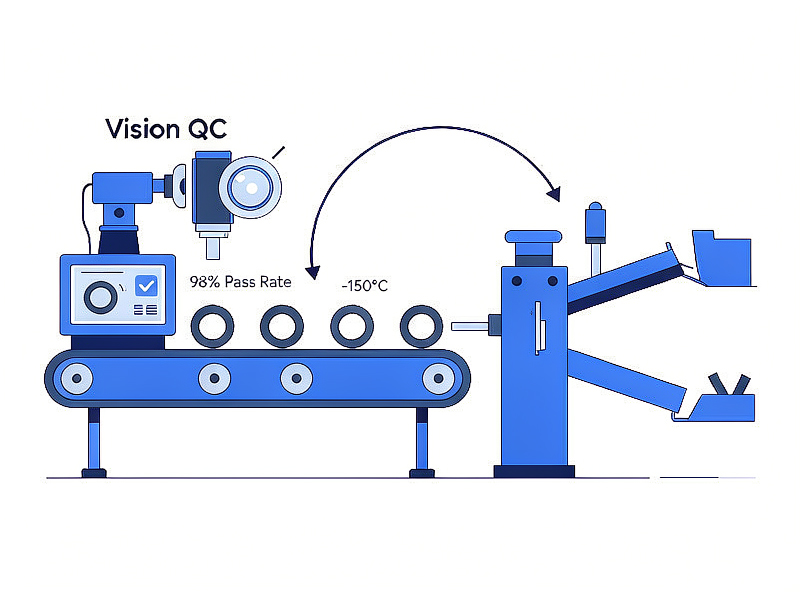
実際の工程は次のようになります。部品はバリ取りバレルから出て、残留バリを検出する目視検査を通過し、洗浄された部品はゴム分離機これにより、良品と端材を選別できます。画像認識システムが不良品のクラスターを記録すると、AIはタイムスタンプをバレルデータと比較し、重要な質問に答えます。つまり、これは不良な化合物だったのか、ローラーの回転速度が間違っていたのか、それとも規格を2kg超過したバッチだったのか、ということです。
この組み合わせから最も恩恵を受けるのは極低温処理ラインです。極低温デフラッシュ処理は、パラメータが安定していれば98%以上の完成品合格率を達成するため、たとえわずかな偏差(例えば、冷却曲線が基準値より10℃高い場合)であっても、歩留まりが3ポイント低下する前に発見しておく価値があります。
現実的な統合ロードマップとはどのようなものか?
ほとんどのゴム工場にとって現実的なアプローチは、接続、分析、最適化という3つの段階から成ります。この順序で、ライン全体ではなく、まず1台の機械でこれらの作業を行います。データが存在する前に意思決定を自動化しようとすることは、インダストリー4.0プロジェクトで最もよく見られる失敗パターンです。
- 1台のマシンを接続し、基準値を定義します。最新のインバータ駆動型デフラッシュユニット1台にエッジゲートウェイを設置し、何も変更せずに60日間、サイクル時間、速度、温度、負荷を記録します。これにより、「正常」な状態を仮定するのではなく、実際に測定します。
- 質の高い成果に基づいて分析する。機械データと検査による不良記録を統合し、AIレイヤー(あるいは正直なところ、優れたスプレッドシート)にパラメータの変動と品質事象との相関関係を検索させる。
- クローズドループアラートで最適化する。基準値からアラートのしきい値を設定し、それをオペレーターの電話またはプラントのダッシュボードに送信してから、自動パラメータ補正を検討する。これは、最も厳格な管理が必要でありながら、最も緊急性の低いステップである。
一番痛い機械から始めよう
最新のマシンから始めるのではなく、最も残業時間や手直し作業が多く、顧客との気まずい会話が最も頻繁に発生するマシンから始めましょう。そういったマシンこそ、コネクテッドデータが最も早く効果を発揮する場所です。
正直な限界とは何でしょうか?
AIとIoTは、不安定なプロセス、摩耗した樽、仕様の不適切な金型といった問題を解決するものではなく、単にそれらの問題をより迅速かつ正確に報告するだけのものだ。統合は優れたプロセス制御を強化するものであり、プロセス制御そのものに取って代わるものではない。
プロジェクト経験から得られた注意点がさらに2つあります。まず、少量生産ではデータが不足します。1つのOリングサイズで300サイクルのトレーニングを受けたAIモデルは、40種類の少量生産部品のファミリーにはうまく適用できないため、製品構成ごとに期待値を設定する必要があります。次に、接続性にはセキュリティ上の問題があります。製造業のサイバーセキュリティに関するリソースなど、さまざまなガイダンスが提供されています。NISTゲートウェイが稼働する前に読んでおく価値があります。デフラッシュセルは設計上、インターネットに接続されることはほとんどないため、適切にセグメント化された工場ネットワークであれば、追加されるリスクは最小限に抑えられますが、「最小限」は「ゼロ」ではないため、予算に計上しておく必要があります。
結論:既に持っているデータを連携させよう
ゴムのバリ取りは、AIとIoTの統合に非常に適しています。その理由は単純で、機械が既に精密に制御された定量化可能な変数に基づいて動作しているからです。15kgのバッチ、20~40秒のサイクル、-150℃の最高温度、20~70RPMのローラー回転数範囲――これらは収集可能なデータポイントであり、そのすべてに品質情報が含まれています。
次の設備投資を計画している場合は、コントローラーがデータをきれいに公開する機械を選択してください。ゴムバリ取り機の全製品ラインナップ厦門興昌佳からご連絡いただくか、部品図面と目標出力をお送りください。当社のエンジニアリングチームが、お客様の工場の自動化レベルに合わせた接続オプションを備えたバリ取り構成をご提案いたします。
関連機器情報
•XCJ-G600 スーパーモデルゴムバリ取り機— 600 mm砲身、7.5 kWインバータ駆動、20~40秒サイクル。
•液体窒素極低温フラッシュ除去装置— -150℃の耐熱性、ローラー回転数20~70RPM、サイクル時間8分未満。
•ゴム分離機バリ取り済み部品とトリム廃棄物の自動選別によるクローズドループ品質管理。
•ゴムバリ取り機のカテゴリー―製品ラインナップと仕様をすべて掲載。
よくある質問:ゴムのバリ取りにおけるAIとIoT
厦門興昌佳非標準自動化設備有限公司
中国厦門市トンガ州梅渓島、湖里工業団地、ビル13、1階
Email: info@xcjrubber.com | Website: www.xmxcjrubber.com
公開日:2026年9月 | 最終確認日:2026年9月
投稿日時:2026年9月8日